最近不少做五金、刀具加工的朋友都在问,**炼刀机器人**到底能不能真省人?我试过几台不同品牌的设备,发现同样的机器,调得不好效率能差一倍。今天咱们不聊虚的,直接讲怎么让**炼刀机器人**跑得更顺、磨得更细。
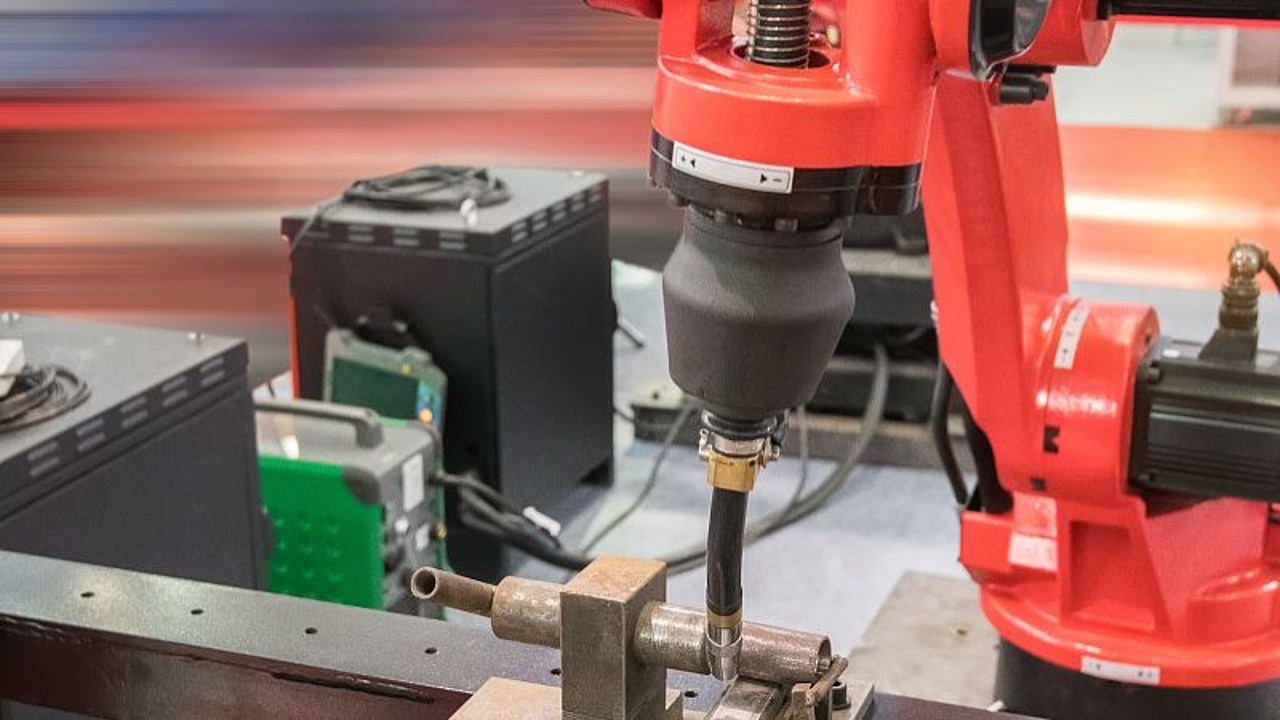 " alt="炼刀机器人自动打磨抛光车间">
别迷信全自动,先看夹具
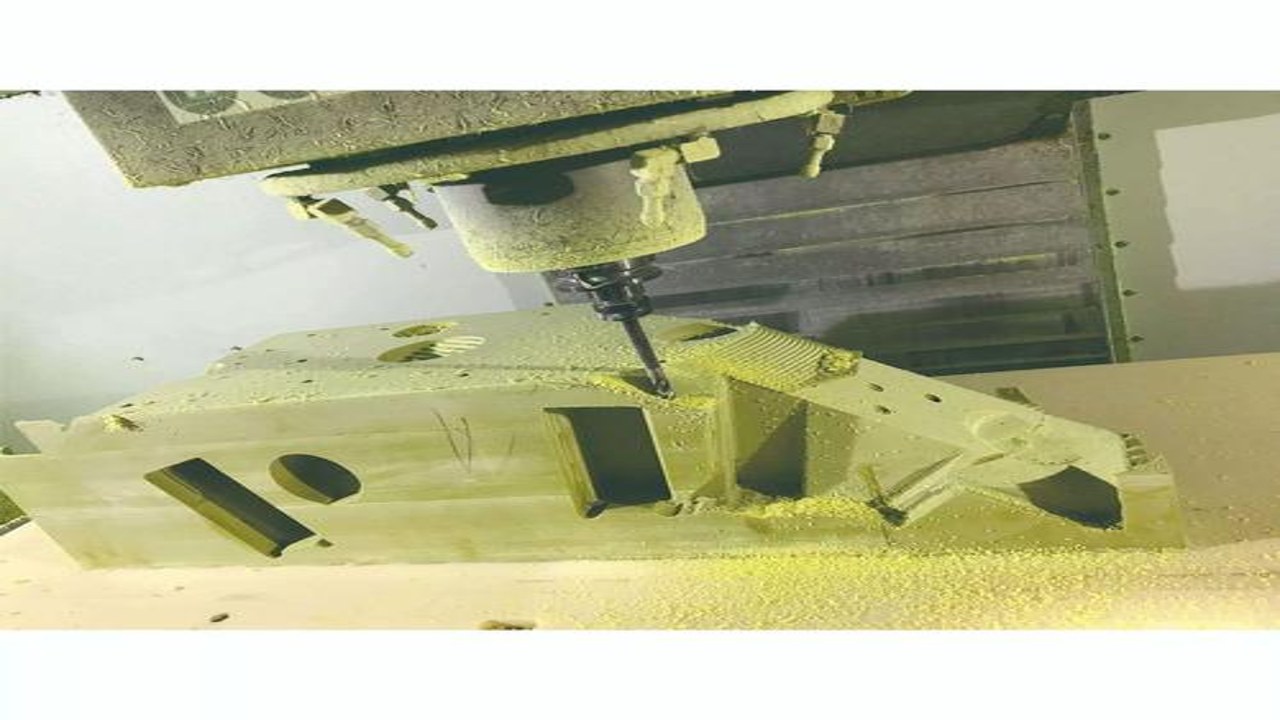
很多人以为买了**炼刀机器人**就能一劳永逸,其实最大的坑在于夹具。如果夹持不稳,高速旋转时刀具会抖动,表面纹路就乱了。我建议用自定心夹具,或者定制专用卡盘。特别是对于异形刀具,普通三爪卡盘根本夹不住,必须找厂家定做。这一步做不好,后面的**自动打磨**再快也是废品。
 " alt="炼刀机器人专用夹具细节">
转速和压力要平衡
**炼刀机器人**的抛光轮转速不是越高越好。太高容易烧工件,太低又磨不动。我一般先试低转速,听声音判断接触力。如果听到“吱吱”声,说明压力过大;如果没声音,说明离得太远。调好之后,再微调进给速度。有些用户为了追求**抛光效率**,把进给速度拉满,结果导致轮子寿命骤降,一个月换一次轮,成本反而更高。
冷却液选择很关键
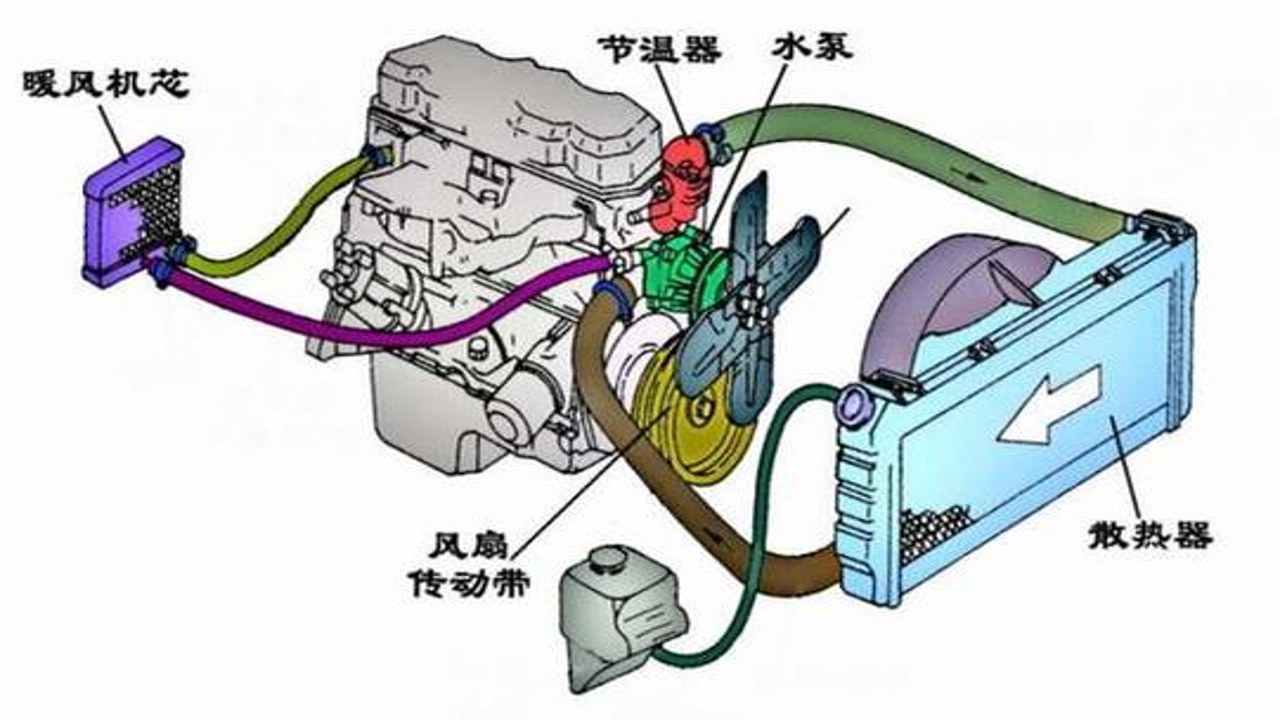
很多人忽略冷却系统,其实**炼刀机器人**在长时间运行时,刀具发热会导致精度下降。我推荐用半合成切削液,比纯油好,比水好。关键是浓度要定期检测,一般保持在 8%~12% 之间。太浓容易黏糊,太稀又保护不够。另外,过滤系统一定要勤清理,否则切屑堆积会划伤表面。
 " alt="炼刀机器人冷却液循环系统">
定期校准传感器
**自动打磨**过程中,位置传感器容易漂移。建议每周做一次零点校准。尤其是换刀后,必须重新设定基准点。有些老款**炼刀机器人**没有自动补偿功能,全靠人工经验,这时候最好加个激光测距仪辅助定位。虽然多花几百块,但能减少废品率,长远看更划算。
总结几点实操建议
1. 先解决夹具问题,再谈速度;2. 转速要匹配材料硬度;3. 冷却液浓度要稳定;4. 传感器定期校准。只要这些基础做扎实,**炼刀机器人**的效率提升非常明显。我这边有个客户,原本人工打磨每天只能处理 50 件,用我们的调优方案后,能达到 200 件以上,而且质量更一致。

 喜欢
 顶
 难过
 囧
 围观
 无聊